
中文▾

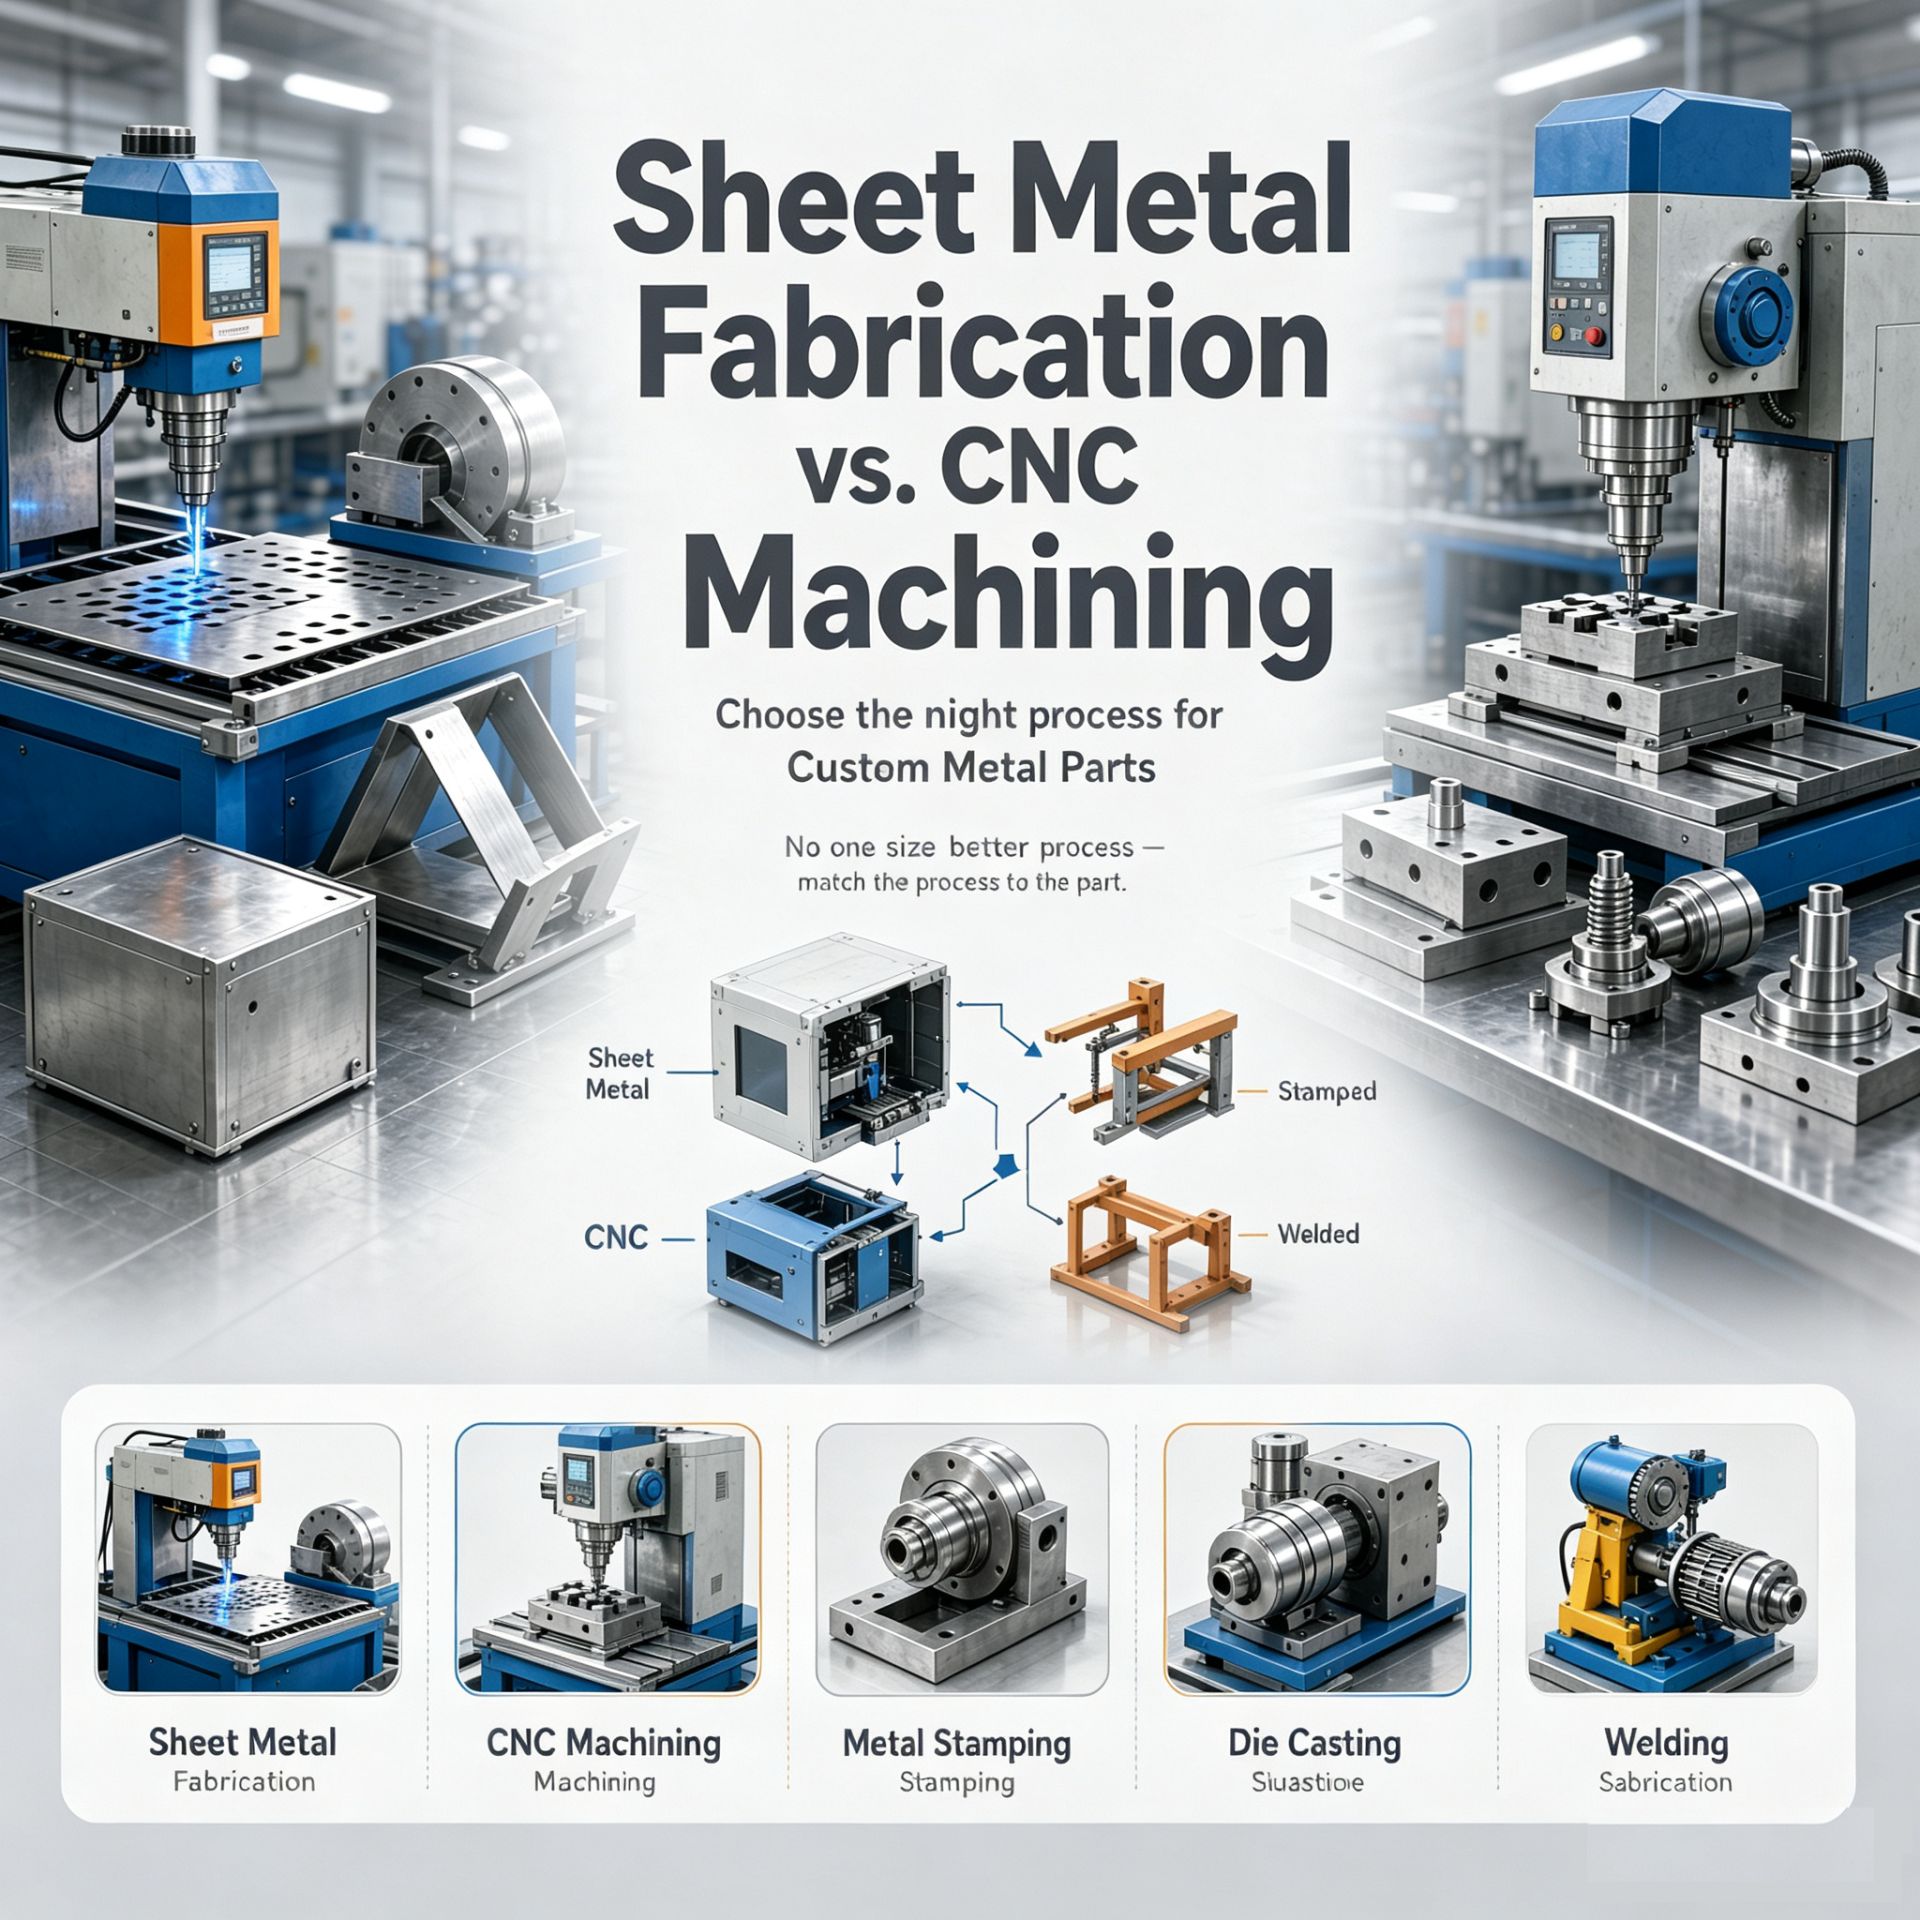
这个零件应该用钣金加工,还是应该用CNC加工?
没有通用的答案。
正确的制造工艺取决于零件的几何形状、材料、尺寸要求、生产量、应用和目标成本。
选择错误的工艺会增加加工时间、材料浪费、模具成本和交货时间。在某些情况下,对设计或制造方法进行小的改动就能对整体项目成本产生显著影响。
对于开发设备、机箱、支架、面板、机械部件和其他定制金属零件的公司来说,了解钣金加工和CNC加工之间的区别可以让与供应商的沟通变得更加容易。
在东莞市荣洲精密五金制品有限公司,我们同时采用这两种工艺,以及金属冲压、压铸和焊接。这使我们能够根据零件的实际需求进行评估,而不是自动推荐某一种制造方法。
钣金加工从金属板材或金属板开始。
根据零件设计,该工艺可能涉及切割、折弯、冲孔、成型、焊接和其他二次加工。
常用材料包括:
不锈钢
碳钢
铝
镀锌钢
其他板材和金属板材料
典型的钣金产品包括:
设备机箱
金属柜
安装支架
控制面板
电子外壳
盖板
框架
结构部件
屏蔽罩
钣金加工最大的优势之一是,它可以生产相对较大且轻便的结构,而无需从实心材料块中加工出整个部件。
对于许多机箱和结构件来说,这使得钣金成为一种实用且经济的解决方案。
CNC加工使用计算机控制的切削刀具从金属工件上去除材料。
根据设备和设计,CNC加工可以包括铣削、车削、钻孔、攻丝、镗孔和其他精密加工操作。
当部件需要以下特性时,CNC加工特别有用:
严格的尺寸公差
复杂的三维几何形状
精密孔和螺纹
加工表面
精细的凹槽或槽口
高重复性
常见的CNC加工产品包括:
精密机械部件
轴
安装块
外壳
连接器
夹具
机械部件
定制支架
原型零件
与钣金加工不同,CNC加工通常从实心块、棒材或其他金属原料开始,去除材料直到达到所需的几何形状。
这使得CNC加工具有高度灵活性,但去除的材料量也会对成本产生重大影响。
理解差异的最简单方式是:
钣金加工使金属成型。CNC加工去除金属。
但决策比这更复杂。
以下因素通常最为重要。
| 因素 | 钣金加工 | CNC加工 |
|---|---|---|
| 基本工艺 | 切割、折弯、成型、焊接 | 材料去除 |
| 典型起始材料 | 板材或金属板 | 块料、棒料或坯料 |
| 大型结构 | 优秀 | 通常不太经济 |
| 薄壁结构 | 优秀 | 可行但通常成本较高 |
| 复杂三维几何形状 | 有限 | 优秀 |
| 严格公差 | 中等至较高,取决于工艺 | 优秀 |
| 材料效率 | 对于成型零件通常较好 | 很大程度上取决于几何形状 |
| 原型制作 | 非常适合 | 非常适合 |
| 大批量生产 | 配合自动化/模具适用 | 取决于零件,适用 |
| 机箱 | 优秀 | 对于大型外壳通常不必要 |
| 精密机械零件 | 受几何形状限制 | 优秀 |
关键不是问哪种工艺“更好”。
更好的问题是:
哪种工艺更适合这个特定的零件?
当部件主要是平面或折弯结构时,钣金通常是更好的选择。
对于设备外壳、机柜、电气机箱和机器盖板,钣金通常比从实心块中加工整个机箱要实用得多。
许多支架可以通过切割和折弯高效生产。
设计通常可以围绕折弯工艺进行优化,减少不必要的材料去除。
控制面板、检修面板、防护盖板和屏蔽部件是钣金加工的自然应用。
当目标是在不过度增加重量的情况下创建相对较大的结构时,钣金可以在强度、重量和制造成本之间提供良好的平衡。
现代钣金设备使制造商能够生产原型和小批量产品,而无需像某些传统成型工艺那样需要同等水平的专用模具。
当精度和几何形状成为主要要求时,CNC加工变得更具吸引力。
如果部件需要精确的尺寸控制,CNC加工可能更合适。
可达到的确切公差取决于材料、几何形状、机床能力、刀具和检验要求,因此公差应始终在生产前与制造商讨论。
具有多个曲面、凹槽、台阶、轮廓或相交特征的部件可能难以或无法高效地用钣金生产。
CNC加工可以提供更大的几何自由度。
需要多个精密孔、螺纹特征、镗孔或精确定位安装面的部件通常非常适合CNC加工。
如果零件需要与轴承、轴、紧固件、电子元件或其他机械零件精确配合,CNC加工可以提供所需的尺寸控制。
CNC加工也广泛用于功能性原型,因为它可以直接从数字CAD数据生产零件,而无需制作专用冲压模具。
在比较钣金加工和CNC加工时,最大的错误之一是假设某一种工艺总是更便宜。
事实并非如此。
成本在很大程度上取决于设计。
例如,想象一个大型电子设备机箱。
从实心铝块中加工它需要去除大量材料。
钣金设计可以通过切割面板、折弯、紧固件和焊接的组合实现相同的基本功能。
在这种情况下,钣金可能是更实用的方法。
现在考虑一个小型铝制部件,带有多个精密孔、凹槽、螺纹特征和复杂表面。
尝试用钣金制造它可能需要多次成型和二次加工。
CNC加工可能更高效。
重要因素包括:
材料成本
材料利用率
加工时间
模具要求
加工工序数量
人工
表面处理
检验
生产量
装配要求
这就是为什么好的报价应该基于实际制造路线,而不是简单地基于零件的尺寸或重量。
生产数量是另一个重要因素。
对20件有意义的工艺可能不是20,000件的最佳选择。
例如,当生产量足够高以证明模具投资合理时,金属冲压可能变得越来越有吸引力。
CNC加工对于原型和中小批量精密零件可以非常灵活。
钣金加工可以在广泛的生产量范围内工作,特别是当切割和折弯工艺高度自动化时。
这意味着理想的制造工艺可以随着产品在其生命周期中的推进而变化:
原型 → 小批量 → 生产 → 大批量
一个部件可能最初是CNC加工的原型,后来重新设计用于冲压。
钣金原型最终可能需要模具用于更高产量的生产。
因此,制造工艺应与预期生产量一起审查。
有时降低制造成本的最佳方法不是更换供应商。
而是改变设计。
这就是面向制造的设计(DFM)的基本理念。
对于钣金零件,工程师可能会审查:
折弯半径
材料厚度
孔到边缘的距离
折弯顺序
转角设计
成型要求
材料利用率
紧固件放置
对于CNC加工零件,工程师可能会考虑:
刀具可达性
凹槽深度
内角半径
工件夹持
装夹次数
材料去除
加工顺序
公差要求
小的设计调整有时可以减少加工时间或消除不必要的工序。
这就是为什么尽早让制造商参与是有价值的,而不是等到设计最终确定之后。
这实际上非常常见。
一台设备可能同时使用钣金机箱和精密CNC部件。
例如:
钣金机箱 + CNC安装块 + 冲压支架 + 焊接框架
在这种情况下,没有理由将整个产品强制纳入一种制造工艺。
每个部件都可以使用最适合其功能的工艺来生产。
这种方法可以在以下方面提供更好的平衡:
成本
精度
强度
重量
交货时间
生产量
对于复杂的设备项目,协调多种制造工艺的能力也可以简化供应商管理。
在东莞市荣洲精密五金制品有限公司,我们在一个制造系统下提供多种核心金属制造工艺:
钣金加工 | CNC精密加工 | 金属冲压 | 压铸 | 焊接
我们的客户可以提供图纸、CAD文件或样品进行评估。
我们的工程团队不会将每张图纸都视为标准的CNC加工或标准的钣金加工,而是可以审查零件并根据项目需求考虑最合适的制造方法。
例如:
大型设备外壳可能更适合钣金加工。
精密安装部件可能更适合CNC加工。
大批量小型支架可能更适合冲压。
复杂的金属外壳可能受益于压铸。
结构组件可能需要焊接。
在许多项目中,其中几种工艺可能会一起使用。
这就是通过一个供应商获得多种制造能力的优势。
凭借16年精密五金制造经验,荣洲为国际B2B客户提供定制金属部件支持。
我们的能力涵盖原型和生产需求,从较小的定制订单到较大的生产批次,具体取决于产品和工艺。
典型应用包括:
机器机箱
设备外壳
钣金支架
金属面板
屏蔽罩
结构部件
CNC精密零件
定制五金部件
焊接组件
质量控制通过多个检验阶段进行,可根据项目要求提供尺寸检验和文档。
对于海外客户,我们的服务还包括图纸沟通、生产协调、包装和出口订单支持。
目标不仅仅是按照图纸制造。
而是确保所选的制造工艺对客户的实际应用是实用的。
如果您不确定您的零件应该用钣金加工还是CNC加工,请从以下问题开始:
如果是,钣金加工可能是一个强有力的候选方案。
如果是,CNC加工可能更合适。
钣金对于大型机箱和结构通常更经济。
根据具体公差要求,CNC加工可能更适合。
考虑冲压、压铸或其他生产方法是否可能变得更经济。
具有多种制造工艺的综合供应商可以简化项目。
最重要的是,不要仅根据一个因素来选择工艺。
零件几何形状 + 材料 + 公差 + 数量 + 应用 + 目标成本应一起考虑。
对于每个定制金属部件,没有单一的“最佳”制造工艺。
钣金加工对于机箱、支架、面板、盖板和大型结构非常有效。
CNC加工是精密部件、复杂几何形状、严格尺寸要求和功能性原型的强有力选择。
金属冲压和